|
车门拉手装饰盖
收藏
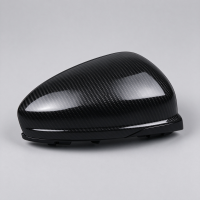
车门拉手装饰盖水转印,行业也称水披覆转印、3D 水转印,是汽车外饰改装件主流表面装饰工艺。利用水的表面张力,把 PVA 水溶性转印膜上的纹理完整包覆在拉手盖复杂曲面,实现碳纤维纹、木纹、迷彩、金属纹等仿真外观,广泛用于 ABS/PC/ABS+PC 塑料车门拉手装饰盖板(加装改装款居多)。 一、工艺原理将预先印刷好图案的PVA 水溶性薄膜平铺在转印水槽水面,喷洒活化剂溶解 PVA 载体,图案油墨变成游离的液态纹理层;工件以固定角度浸入水中,水压 + 水表面张力带动油墨膜无缝包裹拉手盖的弧面、凹槽;经水洗、烘干,再喷涂汽车专用耐 UV 透明保护面漆固化,纹理永久附着在工件表面。 二、完整加工工艺流程(车门拉手盖专用)1. 工件前处理(最关键,决定附着力) 来料检验→去毛刺→800~1000 目细打磨→超声波除油脱脂除尘;塑料件喷专用底漆,烘烤固化,提升油墨附着力,防止后期起皮掉纹;基材常用 ABS、ABS+PC。 2. 转印准备 转印膜裁剪,水槽水温控制 25~35℃,薄膜平铺水面静置软化,均匀喷洒活化剂,等待油墨活化(20~60s,活化时间管控很重要,过长纹理糊掉)。 3. 下水转印 拉手盖装夹具,25~45° 斜角匀速浸入水槽,水流带动膜披覆拉手盖曲面、边角,排出凹槽气泡;控制下沉速度,避免纹理拉伸变形、错位。 4. 水洗除残膜 出水后高压清水冲洗,冲干净表面残留 PVA 胶膜,残膜不洗干净会造成后期面漆针孔、失光。 5. 一次烘干 烘箱 60~80℃烘烤,充分脱水干燥。 6. 喷保护面漆(外饰件重点) 喷涂耐紫外线、耐候、耐磨汽车清漆(亮光 / 哑光 / 半哑可选,一般 2~3 遍);车门拉手属于车外件,必须用 UV 抗老化面漆,抵御日晒、雨水、洗车化学品腐蚀。 7. 二次固化 + 品检 烘烤固化→冷却→全检:检查气泡、流纹、漏印、纹理变形、附着力、表面划伤;合格后包装出货。 三、适用纹理与效果· 主流:碳纤维纹(最常用)、桃木木纹、大理石纹、金属拉丝、迷彩、定制图案 · 特点:曲面无接缝,纹理连续,一体包覆拉手盖圆弧、凹陷造型,贴膜做不到这种一体效果 四、优势1. 异形曲面适配强:拉手盖有弧度、凹槽,喷油只能单色,水转印可在复杂表面做连续纹理。 2. 柔性生产,打样快:换图案只需更换转印膜,不用新开模具;适合小批量、多款式改装件订单。 3. 仿真质感强:碳纤、木纹视觉效果逼真,提升汽配装饰附加值。 4. 综合成本适中:对比 IMD 模内装饰、真空镀膜,小批量单件成本更低。 五、局限性(车门外饰件需要注意)1. 外饰耐候有门槛:普通水转印面漆不耐暴晒,拉手长期日晒雨淋,必须选用汽车级耐 UV 清漆,否则会褪色、失光、开裂。 2. 纹理有轻微拉伸:转角、弧面位置纹理会轻微形变,不适合需要极高定位精度的 LOGO 对位。 3. 附着力依赖前处理:工件油污、底漆不到位,极易出现起皮、掉图。 4. 耐磨不如电镀:长期钥匙刮擦,依然会有划痕,靠高硬度清漆改善。 六、品质检测项目(汽配标准)· 附着力:百格测试,划格胶带拉扯不掉层 · 耐候:UV 老化测试(外饰件必备) · 耐化学:酒精、洗车液擦拭测试 · 耐磨测试、高低温循环测试、外观缺陷检查(气泡、针孔、模糊、纹理错位) 七、常见不良与原因· 气泡:工件除油不干净、下水带入空气、活化剂喷涂不均 · 纹理模糊:活化剂过量、活化等待时间太久 · 起皮脱落:底漆选型错误、前处理脱脂不到位 · 纹理拉伸变形:浸入角度不对、下水速度过快 八、应用场景主要用于改装加装式车门拉手装饰盖板(后装配件);原车出厂拉手本体极少采用水转印,原车主机厂外饰件更多采用喷漆、电镀。
|